01 Dílenský postup od modelu k odlitku
Sádrová formovna: tuhnutí směsi, dělené formya začištěný odlitek
Sádra odpouští málo a nečeká. Většina vad na hotovém odlitku vzniká dávno předtím, než se forma otevře — při míchání, při vedení dělicí roviny nebo při nanášení separátoru. Tyto stránky popisují postup tak, jak na sebe v dílně skutečně navazuje.
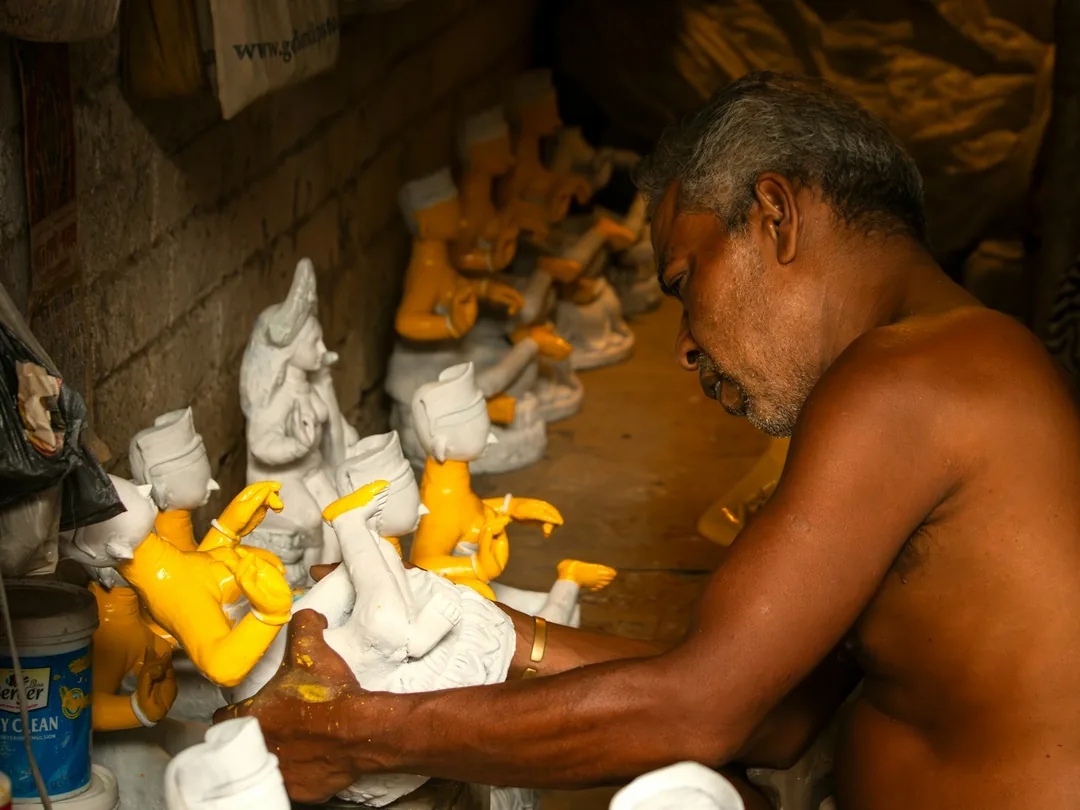
Text je členěn podle jednotlivých fází práce: příprava sádrové kaše, dělení formy, separace, silikon a kožich, lití a hutnění, výztuž a tloušťka stěny, začištění a tónování, nakonec větrání a úklid prachu.
02 Materiál
Vlastnosti formovací sádry a doba tuhnutí
Formovací sádra je hemihydrát síranu vápenatého, který po smíchání s vodou znovu krystalizuje na dihydrát. Celá dílenská praxe stojí na tom, že tato reakce má pevný časový průběh: nejdřív je směs tekutá a lze ji nalévat, pak zhoustne do stavu smetany, ztratí lesk, začne se zahřívat a nakonec ztuhne. Mezi jednotlivými stavy nejsou ostré hranice, ale každý krok formování patří do jednoho z nich a přeskočit se nedá.
Rozhodující je poměr vody a sádry. Řidší kaše lépe zatéká do jemného reliéfu, ale výsledek je měkčí a nasákavější; hustší kaše dává tvrdší a odolnější formu, zato hůř kopíruje detail a rychleji ztrácí zpracovatelnost. Proto se v dílně obvykle pracuje se dvěma konzistencemi: první, řidší vrstvou se model přesně zaléhá, druhou, hustší se buduje tělo formy.
Sádra se vždy sype do vody, nikdy naopak. Nasype se rozptýleně po hladině a nechá se chvíli sytit, dokud se prášek nenapije. Teprve pak se míchá — pomalu, u dna, tak aby se do kaše nevmíchal vzduch. Prudké šlehání zkracuje zpracovatelnost a nechává ve formě mikrobubliny, které se později objeví jako důlky na povrchu odlitku.
Teplota vody dobu tuhnutí znatelně ovlivňuje: teplejší voda reakci urychluje, studená ji zpomaluje. Podobně působí čistota nádoby — zbytky staré ztuhlé sádry fungují jako krystalizační zárodky a novou várku urychlí, někdy tak nečekaně, že kaše ztuhne dřív, než je nalitá. Vyplatí se proto mít nádobu vždy vymytou a nemíchat větší množství, než stihne člověk zpracovat.
Praktické zásady
- Odměřit vodu jako první a sádru dávkovat do ní.
- Nechat prášek nasytit bez míchání, teprve potom promíchat.
- Míchat pomalu u dna nádoby, aby nevznikala pěna.
- Neředit už houstnoucí kaši přiléváním vody — tím se pevnost trvale sníží.
- Zbytky nikdy nesplachovat do odpadu; nechat ztuhnout a vyhodit jako pevný odpad.
- Míchat menší dávky častěji než jednu velkou.
Zahřátí formy je spolehlivější signál než hodinky. Dokud sádra hřeje, reakce běží; forma se dá manipulovat až poté, co znovu vychladne.
03 Dělení formy
Kusová forma a klihová forma
Model s podkosy nelze vyjmout z jednoho kusu. Klasickým řešením je kusová forma: plášť se skládá z mnoha samostatných sádrových dílků, z nichž každý má takový tvar, aby se dal sejmout kolmo ke svému místu. Dílky drží pohromadě zámky — mělké kulové důlky vyhloubené do dosedací plochy — a celek je uzavřen do společného kožichu, který určuje jejich přesnou polohu.
Práce začíná u kresby dělicích rovin na modelu. Vede se tudy, kudy tvar končí, tedy po hřbetech a hranách, ne přes plochy, kde by šev zůstal vidět uprostřed hladkého povrchu. Každý dílek se odlévá zvlášť, po vyjmutí se jeho dosedací plocha očistí, opatří zámky a znovu separuje, aby se k ní další dílek nepřilepil. Postupuje se od nejsložitějších míst k jednodušším.
Klihová forma jako alternativa
Tam, kde je model členitý, ale nesmí se dlouho zatěžovat, se historicky používá klihová forma. Přes model se odlije sádrový kožich, ten se sejme, model se obalí vrstvou modelovací hlíny o tloušťce budoucí pružné formy, kožich se vrátí zpět a do vzniklé mezery se nalije rozehřátý klih. Po ztuhnutí vznikne pružné negativní těleso, které se z podkosů vyjme ohnutím a zpět do kožichu se vrátí bez deformace.
Klih je citlivý na teplotu a vlhkost a životnost takové formy je omezená, dnes ho proto v běžné dílně nahrazuje silikon. Princip práce je ale stejný a rozumět mu se vyplatí: mezera vytvořená hlínou určuje tloušťku pružné vrstvy a kožich určuje, kde bude tato vrstva ležet.
Než se začne dělit
- Prohlédnout model proti světlu a najít všechny podkosy.
- Rozhodnout, kolik dílků je nezbytně nutných — každý navíc znamená další šev.
- Zakreslit dělicí roviny tak, aby vedly po hranách tvaru.
- Naplánovat pořadí snímání: co musí ven jako první.
- Připravit zámky dřív, než se odlije sousední dílek.
Dobře vedený šev je takový, který se dá po odlití zabrousit bez zásahu do modelace. Špatně vedený šev se dá jen zamaskovat.
04 Separace
Separátory: proč se sádra lepí k sádře
Čerstvá sádra se k vyzrálé sádře spojí prakticky natrvalo, protože obě mají stejné složení a nová krystalizace prorůstá do porézního povrchu té staré. Separátor tomu brání dvěma způsoby: buď povrch uzavře, takže voda nemá kam vzlínat, nebo mezi obě vrstvy vloží tenký nesmáčivý film.
Nejběžnější je mýdlová emulze, tzv. šlichta. Nanáší se štětcem v několika tenkých vrstvách, každá se rozetře do sucha a nadbytek pěny se odstraní. Cílem je hedvábně matný, mírně kluzký povrch, ne silná mazlavá vrstva — ta vyplní detail a odlitek ztratí ostrost. U velmi savých povrchů se před mýdlem nechá povrch nasytit vodou nebo zředěným šelakem, jinak by se emulze vsákla a přestala fungovat.
Pro sádru proti silikonu je situace jiná: adiční silikony jsou citlivé na některé látky a v jejich blízkosti nemusí vytvrdnout. Proto se vždy dělá malá zkouška na nenápadném místě, než se nanese celý zámek. Vosková separace se hodí na hlinku a dřevo, tenký olejový film na neporézní modely; u savých povrchů sám o sobě nestačí.
- Separátor se nanáší na suchý a odmaštěný povrch, nikdy na vlhký.
- Několik tenkých vrstev funguje lépe než jedna silná.
- Zvláštní pozornost patří dosedacím plochám a zámkům — právě tam vzniká spojení.
- Hrany a rohy se snadno vynechají; kontrolovat je proti světlu.
- Po nanesení nechat krátce zaschnout, teprve pak lít.
Poznámka
Pokud se forma při otevírání „nechce pustit“, není řešením síla. Většinou pomůže nechat sádru zcela vychladnout a vysušit; při vysychání se objem mírně mění a spára se sama uvolní.
05 Pružné formy
Silikonová forma a sádrový kožich
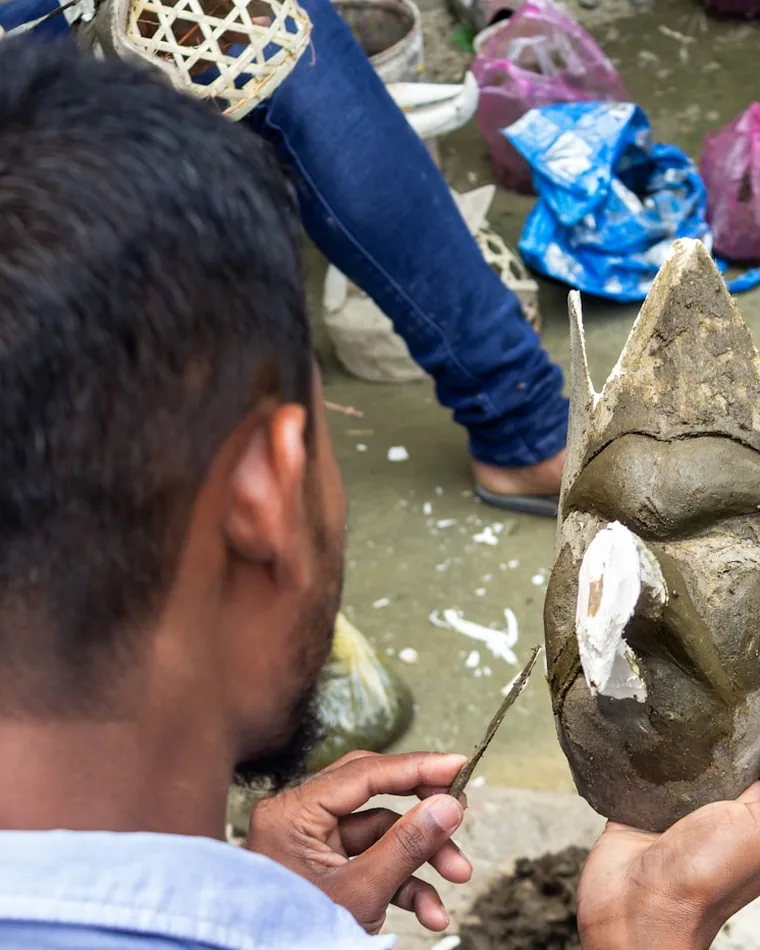
Silikon zvládne podkosy, které by u tuhé formy vyžadovaly deset dílků, ale sám o sobě neudrží tvar. Proto se odlévá v tenké vrstvě a zpevňuje se kožichem — pevnou sádrovou skořepinou, která pružnou formu drží přesně ve tvaru, v jakém byla sejmuta z modelu.
Nanášecí silikon se klade štětcem: první vrstva se rozetře tak, aby vytlačila vzduch z podřezů, další vrstvy se přidávají do dosažení potřebné tloušťky, zpravidla několika milimetrů. U členitých modelů se poslední vrstva zahustí a vytvoří se v ní žebra, o která se kožich opře. Lité silikony potřebují ohrádku a odvzdušnění; forma se plní tenkým pramenem z jednoho místa, aby vzduch stačil odejít.
Stavba kožichu
Kožich se dělá dělený, obvykle na dvě až tři části, s dosedacími plochami vedenými tak, aby se daly otevřít bez tahu na silikon. Do sádry se vkládá výztuž — jutová nebo skelná tkanina — a stěna se drží rovnoměrná; příliš silný kožich je zbytečně těžký, příliš tenký praská při manipulaci. Zámky mezi částmi zajistí, že se skořepina po každém otevření vrátí do stejné polohy.
Před litím se silikon do kožichu vždy uloží nasucho a zkontroluje se, že nikde není přehnutý ani napnutý. Přeložený okraj se v odlitku projeví jako ostrý hřeben, který se odstraňuje mnohem hůř než běžný šev.
06 Odlévání
Lití, hutnění hmoty, výztuž a tloušťka stěny
Forma se před litím navlhčí, aby ze sádrové kaše hned nevytáhla vodu; savá forma způsobí zaprášený, křídovitý povrch odlitku. Lije se z jednoho místa tenkým pramenem, který stéká po stěně, ne přímo na dno — tak se hmota rozlévá klidně a před sebou tlačí vzduch.
Hutnění probíhá vibrací a pohybem. Formou se lehce klepe o podložku nebo se použije vibrační stůl; bubliny stoupají k hladině a lze je sledovat. U složitých forem se první vrstva před litím rozetře štětcem do všech detailů, teprve pak se nalije zbytek. Přehnané vibrování naopak škodí: odděluje vodu k povrchu a odlitek pak má měkkou, snadno se drolící vrstvu.
Výztuž
Sádra dobře snáší tlak a špatně tah, proto potřebuje výztuž všude, kde vzniká ohyb — v tenkých krčcích, v převisech, ve velkých plochách. Používá se jutová nebo skelná tkanina namočená v kaši a přiložená k vnitřní stěně, u větších kusů doplněná dřevěnými nebo kovovými profily. Kovová výztuž musí být oddělená od sádry nátěrem, jinak koroduje a časem odlitek roztrhne.
Výztuž se nesmí dotýkat vnějšího povrchu. Musí ležet uvnitř stěny, obalená hmotou z obou stran — jinak se po zaschnutí prokreslí na líci.
Tloušťka stěny
Duté odlitky se dělají vylitím a vylitím zpět nebo vytáčením formy. Cílem je rovnoměrná stěna: příliš tenká místa praskají při vyjímání, příliš silná zbytečně zvyšují hmotnost a mnohem déle schnou. Nejčastější chybou je nashromážděná hmota v nejnižším bodě, kde stěna narůstá na několikanásobek — právě tam pak odlitek při schnutí praská nejčastěji.
Kontrola před litím
- Forma je čistá, bez úlomků z předchozího odlitku.
- Separátor je nanesený a zaschlý.
- Dílky sedí bez vůle, zámky lícují.
- Forma je zajištěna proti rozevření tlakem hmoty.
- Je připravena výztuž nastříhaná na míru.
- Je volná plocha, kam se forma po nalití položí.
Nalitá forma se nepřenáší. Každý pohyb v okamžiku houstnutí se v odlitku projeví jako oddělená vrstva nebo trhlina pod povrchem.
07 Dokončování
Začišťování švů, doprava odlitku a tónování povrchu
Odlitek se z formy vyjímá až po vychladnutí, ale nejlépe ještě dřív, než úplně vyschne — v tomto stavu je sádra dost pevná na manipulaci a zároveň se dá snadno řezat. Švy se nejprve seříznou nožem nebo očkem téměř k povrchu a teprve pak brousí. Kdo začne rovnou smirkem, obvykle rozhrne okolí švu do mělkého žlábku, který je ve výsledku vidět víc než původní hřeben.
Chybějící místa se doplňují čerstvou sádrou. Aby držela, okolí se navlhčí a mírně zdrsní; doplňuje se vždy s převýšením a přebytek se po ztuhnutí sřízne do roviny. Ostré detaily je lepší dořezat, než brousit — brusný papír zaobluje hrany, kterých si oko všímá nejdřív.
Brousí se postupně od hrubšího zrna k jemnějšímu, nejlépe za sucha a s odsáváním nebo alespoň v masce. Vlhké broušení dává hladší povrch, ale kal zanáší póry a povrch se pak jinak chová při tónování.
Tónování
Suchý, dobře vyzrálý odlitek se před tónováním obvykle zpevní zředěným pojivem, aby savost byla po celé ploše stejná. Bez tohoto kroku se barva vsákne nerovnoměrně a každý zabroušený šev se objeví jako světlejší skvrna. Tónuje se v tenkých, prosvítajících vrstvách; hloubky se zvýrazní tmavším lazurováním, které se z vyvýšených míst opatrně stáhne měkkým hadříkem.
Sádra dovoluje imitovat kámen, terakotu i patinovaný kov, ale výsledek závisí na tom, jak se světlo chová v reliéfu — ne na množství barvy. Vyplatí se zkoušet postup nejdřív na odřezku ze stejné várky.
Pořadí dokončovacích prací
- Vyjmout odlitek a nechat vyschnout na měkké podložce.
- Seříznout švy a nálitky nožem.
- Doplnit dutiny a odloupnutá místa.
- Brousit od hrubšího k jemnějšímu zrnu.
- Zkontrolovat povrch v šikmém světle.
- Sjednotit savost, teprve pak tónovat.
Šikmé světlo od boku ukáže vady, které při rovnoměrném osvětlení nejsou vidět. Je to nejlevnější kontrolní nástroj v dílně.
08 Provoz dílny
Větrání a úklid sádrového prachu
Sádrový prach vzniká hlavně při broušení a při manipulaci se suchým materiálem. Je jemný, dlouho se drží ve vzduchu a usazuje se všude — na nářadí, na rozpracovaných modelech i na plicích. Základem je proto oddělení prašných prací od ostatních: brousit na jednom místě, ideálně u odsávání nebo aspoň u otevřeného okna s odtahem směrem ven, a nikoli uprostřed dílny.
Zametání suchého prachu ho jen zvedne do vzduchu. Lepší je vysavač s filtrem vhodným pro jemný minerální prach a poté setření vlhkým hadrem. Pracovní plochy se otírají průběžně, ne až na konci dne; jakmile se prach jednou usadí do vrstvy, každý pohyb ho znovu rozvíří.
Voda z mytí nářadí se nechává usadit v kbelíku. Kal se slije až po usazení, hustý zbytek ztuhne a vyhodí se jako pevný odpad — sádra ve vodovodním potrubí tuhne stejně spolehlivě jako ve formě.
- Respirátor při broušení a při sypání suché sádry do vody.
- Odsávání nebo příčné větrání po celou dobu prašné práce.
- Vysávání místo zametání, dočištění vlhkým hadrem.
- Usazovací kbelík místo výlevky.
- Hotové modely a formy zakryté, dokud se neuklidí.
- Suchá sádra skladovaná uzavřená a mimo vlhkost — navlhlý prášek už netuhne správně.
Souvislost
Čistota dílny není jen otázka pořádku. Úlomek staré sádry, který spadne do čerstvé kaše, urychlí tuhnutí; prach usazený na modelu znehodnotí separaci. Většina problémů popsaných výše má kořeny v neuklizeném stole.
09 Kontakt
Jak se s projektem spojit
Naskuvredosi je informační a redakční projekt zaměřený na sádrové formování. Nenabízí zakázkové odlévání ani jiné placené služby a nepředstavuje dílnu, kterou by bylo možné navštívit. Publikované texty vznikají jako průběžně doplňovaný přehled postupů.
Pokud v textu narazíte na nepřesnost, chybějící krok nebo téma, které by stálo za rozvedení, napište na [email protected]. Poznámky ke konkrétním pasážím jsou užitečnější než obecné dotazy, protože se dají přímo promítnout do úprav textu.